IEN D-A-CH WebMag September 2026Ausgabe #223 - 11/09/2026
IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
Direktzugriff
Inhalt2 Neues aus der Industrie: Fraunhofer IPMS, Projekt GENESIS | Krott Electronic, igus3 Neues aus der Industrie: SIEMENS, Sparepartsnow | Tsubaki4 Neues aus der Industrie: Kontron Electronics, beflex | Regal Rexnord, FANUC5 Neues aus der Industrie: omlox | Single Pair Ethernet Association6 Automatisierungstechnik: Gehäusefertigung 4.0: Vollständig digitalisierter Workflow bringt vielfältige Vorteile für Hersteller und Kunden7 Automatisierungstechnik: IMAGO Technology | Mitsubishi Electric8 Automatisierungstechnik: Syslogic | Advantech9 Automatisierungstechnik: IoTmaxx | Bürkert10 Antriebstechnik: Eine runde Sache: Individuelle Klemmringe ermöglichen den Bau kostengünstiger elektrischer Töpferscheiben11 Antriebstechnik: Nabtesco | HIWIN12 Antriebstechnik: RK Rose & Krieger | PILZ13 Sensorik: Contrinex | MaxxVision14 Sensorik: Megatron | JUMO15 Sensorik: Turck | TWK16 Elektrik & Elektronik: Lütze | Yamaichi17 Index18 Kontakte TIMGlobal19Firmen in dieser Ausgabe
Bopla-Gehäuse Systeme GmbH7 Hans Turck GmbH & Co. KG16 JUMO GmbH & Co. KG15 RK Rose + Krieger GmbH13 YAMAICHI ELECTRONICS Deutschland GmbH17ADVANTECH Europe BV9 Bopla-Gehäuse Systeme GmbH7 Bürkert Fluid Control Systems10 Contrinex Sensor GmbH14 Friedrich Lütze GmbH17 Hans Turck GmbH & Co. KG16 Hiwin GmbH12 IMAGO Technologies GmbH8 IoTmaxx GmbH10 JUMO GmbH & Co. KG15 KBK Antriebstechnik GmbH11 MaxxVision GmbH14 MEGATRON Elektronik GmbH15 Mitsubishi Electric Europe B.V8 Nabtesco Precision Europe GmbH12


#2 Inhalt
#3 Neues aus der Industrie: Fraunhofer IPMS, Projekt GENESIS | Krott Electronic, igus
#4 Neues aus der Industrie: SIEMENS, Sparepartsnow | Tsubaki
#5 Neues aus der Industrie: Kontron Electronics, beflex | Regal Rexnord, FANUC
#6 Neues aus der Industrie: omlox | Single Pair Ethernet Association
#7 Automatisierungstechnik: Gehäusefertigung 4.0: Vollständig digitalisierter Workflow bringt vielfältige Vorteile für Hersteller und Kunden
#8 Automatisierungstechnik: IMAGO Technology | Mitsubishi Electric
#9 Automatisierungstechnik: Syslogic | Advantech
#10 Automatisierungstechnik: IoTmaxx | Bürkert
#11 Antriebstechnik: Eine runde Sache: Individuelle Klemmringe ermöglichen den Bau kostengünstiger elektrischer Töpferscheiben
#12 Antriebstechnik: Nabtesco | HIWIN
#13 Antriebstechnik: RK Rose & Krieger | PILZ
#14 Sensorik: Contrinex | MaxxVision
#15 Sensorik: Megatron | JUMO
#16 Sensorik: Turck | TWK
#17 Elektrik & Elektronik: Lütze | Yamaichi
#18 Index
#19 Kontakte TIMGlobal
Recycling und Reuse für die nachhaltigere Halbleiter-Fertigung
Im EU-Projekt GENESIS entwickelt das Fraunhofer IPMS gemeinsam mit Partnern Technologien, die die Fertigung der unverzichtbaren Chips nachhaltiger macht und damit einen Ausgleich für die immer weiter steigenden Produktionszahlen liefert.

„Aus technischer Sicht hat die Mikroelektronik in den vergangenen Jahrzehnten enorme Fortschritte erzielt. Heute rückt zusätzlich die Frage in den Fokus, wie wir Chips umweltverträglicher herstellen können“, erklärt Dr. Julia Osten, Forschungsmanagerin am Fraunhofer-Institut für Photonische Mikrosysteme IPMS und dort Projektbeauftragte für GENESIS. "Dieses Projekt bringt dafür erstmals nahezu alle relevanten europäischen Akteure an einen Tisch."
GENESIS, kurz für „GENerate in Europe a Sustainable Industry for Semiconductors“, vereint über 50 Partner aus Industrie, Forschung und Wissenschaft entlang der europäischen Halbleiter-Wertschöpfungskette. Bis 2028 sollen im dreijährigen vom CEA-Leti koordinierten Projekt neue Technologien entstehen, die im Einklang mit dem Europäischen Green Deal und dem EU Chips Act stehen und die Nachhaltigkeit im gesamten Lebenszyklus von Mikrochips steigern – unter anderem durch geringere Emissionen, den Ersatz kritischer Materialien und neue Recyclingkonzepte. Das Projekt wird mit Mitteln der Europäischen Union (JU Chips, Grant-Abkommen Nr. 101194246) und seinen assoziierten Mitgliedstaaten (z.B. BMFTR) unterstützt. Darüber hinaus werden die Schweizer GENESIS-Partner vom Eidgenössischen Staatssekretariat für Bildung, Forschung und Innovation (SERI) unterstützt. Sächsische Partner werden zusätzlich vom Freistaat Sachsen gefördert.
Neben Projektmanagement und der Auseinandersetzung mit Regularien sowie der Verstetigung sind vier der sechs existierenden Projekt-Arbeitspakete wissenschaftlicher Natur: Echtzeit-Monitoring und Sensorik, umweltfreundliche Materialien, die Verringerung der Abhängigkeit von kritischen Rohstoffen sowie Abfall- und Emissionsminimierung. Letzteres koordiniert Osten für die 25 Projektpartner im Arbeitspaket 4.
Das Fraunhofer IPMS leitet das Arbeitspaket „Minimization of Waste and Emissions“ und bringt seine Expertise in zahlreiche weitere Projektpakete ein. An GENESIS sind außerdem zwei weitere Institute der Fraunhofer-Allianz Mikroelektronik (FMD) beteiligt: das Fraunhofer-Institut für Elektronische Nanosysteme ENAS und das Fraunhofer-Institut für Elektronische Mikrosysteme und Festkörper-Technologien EMFT.
Reduktion von PFAS und Treibhausgasen
Neben der Koordination des Arbeitspakets 4 liegt ein Schwerpunkt der Forschung des Fraunhofer IPMS im Projekt auf Per- und Polyfluoralkylsubstanzen (PFAS) und Treibhausgasen. „Wir untersuchen alternative Materialien und Verfahren sowie Möglichkeiten, den Einsatz von PFAS zu reduzieren“, erläutert die Physikerin. Darüber hinaus befassen sich die Forschenden mit Prozessgasen wie Schwefelhexafluorid (SF₆) und Stickstofftrifluorid (NF₃), die ein deutlich höheres Treibhauspotenzial als Kohlendioxid besitzen. Das Institut bewertet alternative Gasgemische und arbeitet an der Optimierung bestehender Abgasreinigungssysteme, um Emissionen wirksam zu senken.
Wertstoffe aus dem Abfall
Ein weiterer Fokus der Forschenden liegt auf der Wiederverwendbarkeit, dem Reuse von Materialien. Gemeinsam mit Industriepartnern untersucht das Fraunhofer IPMS, wie sich sogenannte „CMP-Slurries“ aufbereiten und erneut nutzen lassen. „Slurries sind für Wafer-Polituren im Halbleiter-Fertigungsprozess immer erforderlich“, erklärt Osten. „Das ist eine flüssige Suspension aus Wasser, Chemikalien und feinsten Schleifpartikeln.“ Ziel ist es, Materialverbrauch, Wasserbedarf und Abfallaufkommen zu reduzieren sowie wertvolle Rohstoffe zurückzugewinnen und in den Produktionskreislauf rückzuführen.
Reinräume als Testfeld für nachhaltige Prozesse
„Unsere modernen 200- und 300-Millimeter-Reinräume am Fraunhofer IPMS ermöglichen es unseren Industriepartnern und uns, neue Verfahren für nachhaltige Halbleiterprozesse unter realistischen Bedingungen zu testen und ihre Auswirkungen auf industrielle Fertigungsprozesse zu bewerten“, sagt Osten. „So reduzieren wir Risiken und beschleunigen die Einführung umweltfreundlicher Lösungen. Hierbei können wir auch auf unsere Erfahrung aus dem BMFTR geförderten GreenICT Projekt aufbauen.“ Ziel ist es, Forschungsergebnisse möglichst schnell in industrielle Anwendungen zu überführen.
Osten: „Wenn wir dazu beitragen können, dass die unzähligen Chips in unseren Geräten künftig mit weniger Belastung für Umwelt und Ressourcen hergestellt werden, dann schaffen wir einen echten Mehrwert für kommende Generationen.“
Krott Electronic wird Teil von igus
Die erweiterten Kompetenzen stärken das Angebot für individuelle Systemlösungen in industriellen Nischenanwendungen

Egal ob in der Landstromversorgung von Schiffen oder der Ladeinfrastruktur für schwere Fahrzeuge und Maschinen: Gefragt sind robuste Systeme, die hohe Leistungen zuverlässig übertragen und gleichzeitig flexibel einsetzbar sind. Um Kunden künftig noch gezielter individuelle Systemlösungen für anspruchsvolle Anwendungen in der Landstromversorgung, Ladeinfrastruktur und weiteren spezialisierten Industriebranchen anbieten zu können, übernimmt igus zum 1. Oktober 2026 die Krott Electronic GmbH.
Das Unternehmen aus Stolberg ist auf maßgeschneiderte Verbindungstechnik für industrielle Nischenanwendungen spezialisiert. Hohe mechanische Belastungen, raue Umgebungsbedingungen und lange Betriebszeiten gehören in Branchen wie Tunnelbau, Bergbau und Offshore, in der Öl- und Gasindustrie sowie in der Hafeninfrastruktur zum Alltag. Um Energie und Daten unter diesen Bedingungen sicher und zuverlässig zu übertragen, müssen Energieführung, Leitungen und Verbindungstechnik optimal aufeinander abgestimmt sein. Mit den steigenden Anforderungen an Verfügbarkeit, Flexibilität und Effizienz wächst der Bedarf an maßgeschneiderten Systemlösungen. Gleichzeitig gewinnen im Zuge der Energiewende neue Anwendungsfelder wie die Landstromversorgung von Schiffen oder die Ladeinfrastruktur an Bedeutung. Genau hier setzt igus mit der Übernahme von Krott Electronic an: Das Unternehmen erweitert gezielt seine Kompetenzen in der industriellen Verbindungstechnik und baut sein projektbezogenes Systemgeschäft weiter aus.
Neuer Kompetenzbereich für Sonderlösungen in der Verbindungstechnik
Die Verbindungstechnik von Krott Electronic ergänzt diese Lösungen um weiteres Know-how für anspruchsvolle Anwendungen. Das inhabergeführte Unternehmen wurde im Jahr 2000 gegründet und beschäftigt sieben Mitarbeitende. Es entwickelt und vertreibt Stecksysteme, Verbindungsgehäuse sowie kundenspezifische Konfektionierungslösungen für Nieder- und Mittelspannungsanwendungen, Lichtwellenleiter, Datenkommunikation sowie ATEX-zertifizierte Produkte.
Mit der Übernahme von Krott Electronic stärkt igus seine Position als Anbieter integrierter Systeme für Energiezuführung, Leitungs- und Automatisierungstechnik und erweitert sein Lösungsangebot für Industrien mit höchsten Anforderungen an Verbindungstechnik, Systemverfügbarkeit und Robustheit. Im Zuge der Übernahme zum 1. Oktober 2026 wird die Krott Electronic GmbH in die igus SE & Co. KG integriert. Die Mitarbeitenden werden Teil von igus. Auch der bisherige Geschäftsführer Jan Krott bleibt an Bord und übernimmt künftig die Leitung des neuen Bereichs Sonderlösungen Verbindungstechnik. Damit bleibt die langjährige Expertise des Unternehmens erhalten und wird künftig noch enger mit den Kompetenzen von igus verzahnt.
Jan Krott: „Über viele Jahre haben wir uns umfassendes Know-how in der Entwicklung und Fertigung kundenspezifischer Verbindungslösungen für anspruchsvolle Industrieanwendungen aufgebaut. Als Teil von igus können wir dieses Wissen künftig noch enger mit Kompetenzen in der Energieführung und Leitungstechnik verknüpfen und innovative, exakt auf die Anforderungen unserer Kunden zugeschnittene Systemlösungen entwickeln.“ Michael Blass, CEO e-kettensysteme bei igus, sagt: „Die Übernahme von Krott Electronic ermöglicht uns, unser Angebot im Bereich maßgeschneiderter Verbindungstechnik gezielt auszubauen. Das Unternehmen hat sich mit seinen Lösungen für industrielle Nischenanwendungen erfolgreich am Markt etabliert. Durch die Übernahme können wir künftig noch gezielter auf die spezifischen Anforderungen hochspezialisierter Industrien eingehen und zukunftsorientierte Lösungen für unsere Kunden im Zuge der Energiewende vorantreiben.“
Siemens und Sparepartsnow erweitern gemeinsam den Zugang zu aufgearbeiteten Automatisierungsprodukten
Kunden profitieren von der Partnerschaft durch hochwertige, aufgearbeitete Produkte, die den technischen Spezifikationen und Leistungsmerkmalen des Originalherstellers entsprechen.

Siemens ist eine Partnerschaft mit der deutschen B2B-Plattform Sparepartsnow eingegangen, um Industriekunden den Zugang zu aufgearbeiteten Automatisierungsprodukten von Siemens zu erleichtern. Über den digitalen Marktplatz von Sparepartsnow können Kunden ab sofort Siemens-Produkte erwerben, die Siemens selbst aufgearbeitet hat.
Siemens bringt seine Erfahrung als Originalhersteller in die Aufarbeitung (Refurbishment) eigener Automatisierungsprodukte ein. Kombiniert mit der digitalen Plattform von Sparepartsnow entsteht so eine verlässliche Bezugsquelle für aufgearbeitete Antriebe, Steuerungen und HMI-Panels von Siemens. Durch die Verlängerung der Produktlebenszyklen und die längere Nutzung wertvoller Geräte unterstützt die Partnerschaft die Betriebskontinuität der Kunden und trägt gleichzeitig zu einer stärkeren Kreislaufwirtschaft bei. Kunden profitieren von hochwertigen, aufgearbeiteten Produkten, die den technischen Spezifikationen und Leistungsmerkmalen des Originalherstellers entsprechen.
Standardisierte Aufarbeitung und Tests sichern Produktqualität
„Diese Partnerschaft mit Sparepartsnow unterstreicht unser Engagement, Kunden Kreislauflösungen für den Produktlebenszyklus anzubieten – ohne Abstriche bei der Qualität oder Leistung", sagt Stefan Jäger, Head of Circular Product Services bei Siemens. „Kunden können sich bei der Wahl von durch Siemens aufgearbeiteten Produkten darauf verlassen, dass diese die hohen Qualitätsstandards des Originalherstellers erfüllen. Jedes Gerät durchläuft einen standardisierten Aufarbeitungs- und umfassenden Testprozess. So stellen wir sicher, dass es seinen ursprünglichen technischen Spezifikationen und Leistungsmerkmalen entspricht und die geltenden Industrie- und Sicherheitsstandards erfüllt."
„Diese Partnerschaft mit Siemens macht Kreislaufwirtschaft zu einer skalierbaren Lösung und schafft Mehrwert für unsere Industriekunden", ergänzt Dr. Christian Hoffart, CEO von Sparepartsnow. „Da der Originalhersteller diese Produkte selbst generalüberholt hat, können wir uns ebenso wie unsere Kunden auf die Qualität und Zuverlässigkeit von Siemens verlassen."
Der Ansatz refurbished by Siemens ist zunächst in Europa für ein ausgewähltes Produktspektrum an Automatisierungsprodukten wie Antriebe, Steuerungen und HMI-Panels verfügbar. Siemens und Sparepartsnow planen, sowohl das Produktangebot als auch die regionale Verfügbarkeit kontinuierlich zu erweitern.
TSUBAKI stärkt gemeinsamen Markenauftritt für Europa
Mit einer neuen europäischen Organisationsstruktur und einem einheitlichen Markenauftritt richtet sich die TSUBAKI Gruppe in Europa neu aus. Seit dem 1. Juli bündelt die neu gegründete TSUBAKI EUROPE HOLDINGS B.V. in Dordrecht, Niederlande, ihre europäischen Gesellschaften unter einem gemeinsamen Dach.

Zur neuen, in Dordrecht angesiedelten TSUBAKI Europe Holding gehören im Kern TSUBAKIMOTO EUROPE (Dordrecht), TSUBAKI KABELSCHLEPP (Wenden-Gerlingen), MAYFRAN EUROPE (Landgraaf) und TSUBAKI JUNGBLUTH (Bad Hersfeld). Außerdem sind die europäischen TSUBAKI-Töchter sowie die europäischen KABELSCHLEPP- und MAYFRAN-Töchter einschließlich der internationalen Gesellschaften in Indien und China Teil der neuen Organisationsstruktur. Präsident und CEO der Holding ist Henning Preis, der unter anderem auch die Geschäftsführung von TSUBAKIMOTO EUROPE und TSUBAKI KABELSCHLEPP innehat.
Mit der neuen Holding verfolgt das Unternehmen das Ziel, die Zusammenarbeit der europäischen Gesellschaften weiter zu harmonisieren und ihre organisatorische Vernetzung auszubauen. Die Bündelung von Kompetenzen, Know-how und Ressourcen erlaubt es der Unternehmensgruppe noch besser als bisher, ihren Kunden abgestimmte Komplettlösungen aus einer Hand anzubieten.
Die Neustrukturierung wird künftig auch im Markenauftritt sichtbar. Im Mittelpunkt steht dabei die Dachmarke TSUBAKI, die künftig als Unternehmensmarke deutlich präsenter auftritt. Bekannte Namen wie KABELSCHLEPP oder MAYFRAN bleiben erhalten und werden als Produktmarken weitergeführt. Damit verbindet die neue Markenarchitektur eine gemeinsame Unternehmensidentität mit der Kontinuität etablierter Marken im Markt.
Gemeinsamer Markenauftritt
TSUBAKI KABELSCHLEPP und MAYFRAN verabschieden sich von ihren bisherigen Farbwelten und übernehmen künftig die neue Corporate Identity der Unternehmensgruppe mit ihrer charakteristischen blauen Farbgebung.
Mit dem neuen Markenauftritt soll die Zugehörigkeit der europäischen Gesellschaften zur internationalen TSUBAKI Gruppe deutlicher werden. Gleichzeitig bleibt für Kunden und Geschäftspartner die bestehende Struktur im Tagesgeschäft erhalten. Ansprechpartner, Produkte und etablierte Marken ändern sich nicht.
Kontron Electronics und beflex electronic schließen Zusammenschluss ab
Durchgängige Unterstützung für kundenspezifische Elektroniklösungen vom Rapid Prototyping bis zur Serie

Zum 31. August 2026 haben Kontron Electronics und beflex electronic ihre Fusion abgeschlossen. Die Marke beflex wird unter dem Dach der Kontron Electronics weitergeführt. Ansprechpartner und Prozesse bleiben unverändert, sodass die Zusammenarbeit nahtlos fortgeführt wird. Mit dem Zusammenschluss wird Rapid Prototyping enger mit Entwicklung, Industrialisierung und Serienfertigung verzahnt. Dadurch profitieren Kunden von einer früheren Abstimmung technischer, kaufmännischer und beschaffungsrelevanter Fragestellungen, insbesondere beim Übergang von Prototypen in die Serienproduktion.
beflex electronic ergänzt das Leistungsspektrum von Kontron Electronics in frühen und seriennahen Projektphasen, von der Umsetzung erster Funktionsmuster bis hin zu seriennahen Prototypen. Das umfasst unter anderem Rapid Prototyping, Kleinserienfertigung, Fertigung im Reinraum Klasse 8, Layout Services sowie Leistungen im Lebenszyklusmanagement zur langfristigen Sicherstellung der Bauteilverfügbarkeit.
Kontron Electronics verfügt über Erfahrung in kundenspezifischer Elektronikentwicklung, Embedded-Technologien, eigenen Produktplattformen und Serienfertigung. Das daraus gewonnene Verständnis für Produkte, Systeme und Anwendungen unterstützt die frühzeitige Berücksichtigung kundenspezifischer, technischer und regulatorischer Rahmenbedingungen. Relevante Aspekte für sichere und langfristig tragfähige Infrastrukturen können dadurch bereits in frühen Projektphasen berücksichtigt werden, auch mit Blick auf den Cyber Resilience Act. „Mit der Fusion schaffen wir mehr Durchgängigkeit und Planungssicherheit für kundenspezifische Elektronikprojekte“, sagt Holger Wußmann, Geschäftsführer der Kontron Electronics GmbH. „Die gewachsenen Strukturen und Kompetenzen von beflex bleiben erhalten und werden in die Entwicklungs- und Fertigungsstrukturen von Kontron Electronics eingebunden.“
Kontron Electronics ist Teil des Electronics² Netzwerks. Die Servicemarke bündelt die Kompetenzen von Kontron, KATEK und beflex in Entwicklung, Elektronikfertigung und produktnahen Services.
Kooperation für sofort einsetzbare externe Cobot-Achse
Regal Rexnord gibt die strategische Kooperation mit dem Robotik- und Automations-Anbieter FANUC zur Entwicklung einer voll integrierten Cobotic-Lösung (Collaborative Robotics), die aus der breit gefächerten Kompetenz vieler seiner Marken schöpft. Die Lösung nutzt die Lineartechnik von Thomson in Kombination mit Getrieben von Boston Gear, Huco-Kupplungen sowie Motoren und Software von Kollmorgen. Anwender von FANUC CRX können somit die Thomson Movotrak™ Cobot Transfer Unit (CTU) als nahtlos und sofort einsatzbereite externe Achse einsetzen.

Nach ausführlichen Kompatibilitätstests mit den kollaborativen Robotern der FANUC CRX-Serie wurde die Movotrak CTU über eine gemeinsam entwickelte Plug-in-Schnittstelle in das FANUC Cobot Device-Netzwerk integriert, was ganz neue Dimensionen der Zusammenarbeit zwischen Mensch und Robotersystem eröffnet. Damit können zertifizierte FANUC-Integratoren nun direkt über ihr Einlerngerät auf die Konfigurationstools von Thomson zugreifen. Das vereinfacht die Einrichtung, erweitert die Cobot-Reichweite, nutzt hochmoderne Funktionen zur Kollisionserkennung sowie Steuerung und beschleunigt nicht zuletzt die Implementierung externer Linearachsen.
„Die Erweiterung eines 6-achsigen Cobots um eine zusätzliche externe Achse eröffnet unseren Kunden neue Möglichkeiten in puncto Produktivität, Innovation und Rentabilität“, erklärt Emily Kern, Präsidentin des Geschäftsbereichs Lineartechnik bei Regal Rexnord. „Wir haben eng mit FANUC zusammengearbeitet, um diese Funktion für ihre CRX-Cobot-Reihe verfügbar zu machen, und sie ist ab sofort einsatzbereit. Die Thomson Movotrak CTU vereint Robotik-Inovationen aus dem gesamten Portfolio von Regal Rexnord, darunter Linearsysteme von Thomson, Getriebe von Boston Gear, Kupplungen von Huco sowie Motoren und Software von Kollmorgen. Auf diese Weise werden Systemintegratoren in die Lage versetzt, ein vollständig integriertes System direkt in der FANUC-Entwicklungsumgebung zu konfigurieren.“
Die Lösung ist ein beeindruckendes Beispiel für die Fähigkeit von Regal Rexnord, verwandte Technologien aus seinem gesamten Automatisierungsportfolio zu bündeln, um komplexe Herausforderungen seiner Kunden zu meistern. Durch die Integration von Linearsystemen, Getrieben, Kupplungen, Motoren und Software zu einer technischen Gesamtlösung vereinfacht Regal Rexnord die Nutzung moderner Robotik und maximiert zugleich die Leistung, Zuverlässigkeit und die Geschwindigkeit der Implementierung.
„FANUC ist ein hoch angesehener Marktführer im Bereich der industriellen Robotik. Die Produktpalette des Unternehmens reicht von kompakten Systemen bis hin zu Lösungen selbst für anspruchsvollste industrielle Einsatzszenarios. „Wir sind stolz, dass die Thomson CTU nun für die Integration in die Cobot-Plattform von Fanuc zugelassen ist und so dazu beiträgt, die nächste Generation der Mensch-Roboter-Kooperation sowie intelligenter Bewegungssysteme voranzutreiben“, erklärt Kevin Long, EVP und Präsident des Geschäftsbereichs Automation & Motion Control bei Regal Rexnord.
Die Thomson Movotrak CTU kann als kollaborative externe Linearachse, die den herkömmlichen Arbeitsbereich von Cobots auf bis zu 10 Meter erweitert. Sie ist durch die Möglichkeit der Boden-, Wand oder Deckenmontage flexibel einsetzbar. Für den sicheren Betrieb bietet die externe Linearachse eine Kollisionserkennung, die den Cobot sofort anhält, sobald er auf ein Hindernis stößt. Die Achse ist für alle alle Cobot Einheiten bis hin zu den größten FANUC-Cobots CRX30iA geeignet.
Herstellerunabhängige Ortung als Grundlage für die physische KI
Ortungsstandard omlox legt die Basis für eine zukunftssichere räumliche Intelligenz für Fertigung, Lagerhaltung und Lieferketten

Unabhängig davon, ob Unternehmen autonome mobile Roboter, digitale Zwillinge, Lagerverwaltungssysteme oder KI-gestützte Optimierungssoftware einsetzen – jede Anwendung ist auf zuverlässige, standardisierte räumliche Informationen angewiesen. Standortdaten entwickeln sich damit rasch von einem operativen Werkzeug zu einer kritischen Infrastruktur für industrielle KI.
„Industrielle Abläufe werden zunehmend dynamischer, mobiler und autonomer. Damit Menschen, Maschinen, Roboter und KI-Systeme sicher und effizient zusammenarbeiten können, müssen sie ein gemeinsames Verständnis von Raum und Bewegung teilen. Offene und interoperable Standortdaten bilden die räumliche Grundlage für physische KI“, erklärt Dr. Matthias Jöst, Komitee-Leiter omlox bei PI (PROFIBUS & PROFINET International). So werden zukünftig industrielle KI-Systeme kontinuierlich Bewegungen, Kontexte und Interaktionen über Fabriken, Lagerhäuser und Logistiknetzwerke hinweg erfassen und analysieren. Dafür müssen Maschinen, Roboter und mobile Systeme lernen, den Raum zu „verstehen“. Physical AI – also KI, die den physischen Raum aktiv wahrnimmt und kontextbezogen handelt – erfordert dafür jedoch eine gemeinsame räumliche Sprache von Positionen, Bewegungen und Identitäten im Raum, die unabhängig von einzelnen Technologieanbietern ist.
Ohne offene Schnittstellen laufen Unternehmen Gefahr, isolierte Technologiesilos zu schaffen, deren Erweiterung kostspielig und deren Austausch schwierig ist. Hier setzt der herstellerübergreifende Standard omlox an. Dieser stellt die technologieunabhängige Ebene bereit, um Standortdaten über Ultrabreitband (UWB), BLE, WLAN, GNSS, bildbasierte Ortung, RFID und zukünftige Ortungstechnologie hinweg zu harmonisieren.
Anstatt Kunden an proprietäre Ökosysteme zu binden, ermöglicht der omlox-Ansatz Unternehmen, ihre Technologielandschaft im Laufe der Zeit weiterzuentwickeln und dabei bestehende Investitionen zu erhalten. Dies gibt Unternehmen die Freiheit, die besten Lösungen und Geräte ihrer Art auszuwählen, schützt Investitionen und bewahrt die Souveränität über ihre räumlichen Daten.
Bestätigung unter realen Einsatzbedingungen
Dass diese Interoperabilität in der Praxis funktioniert, wird jedes Jahr auf Plugfesten demonstriert, zuletzt im Juni 2026. Dort wird unabhängig entwickelte Hardware und Software in einer gemeinsamen industriellen Umgebung miteinander verbunden und geprüft, ob sie unter realen Betriebsbedingungen zusammenarbeiten. Diesmal prüften 21 Experten aus 9 Unternehmen 12 verschiedene omlox-Komponenten, darunter UWB-Infrastruktur, Ortungstags, ergänzende Positionierungstechnologien, omlox-Hubs und industrielle Softwareanwendungen. Schwerpunkt waren die Interoperabilitätstests, z. B zwischen UWB-Tags und omlox Core Zones oder zwischen Complementary Zones und omlox-Hubs, die mit sehr großem Erfolg abgeschlossen wurden.
Dieses Jahr wurde das omlox-Plugfest zudem von einer Konferenz begleitet, die vom Fraunhofer IOSB-INA bei SmartFactoryOWL in Lemgo ausgerichtet und gemeinsam von PI (PROFIBUS & PROFINET International) und dem Fraunhofer IOSB-INA organisiert wurde. Hier wurde live gezeigt, wie standardisierte Standortdaten die Lagerautomatisierung, autonome Robotik, Sicherheitsanwendungen, die Optimierung des Materialflusses und KI-gesteuerte Betriebsintelligenz beschleunigen.
SPE-Netzwerke unter einem gemeinsamen Dach
Industrienetzwerke schließen sich zur Single Pair Ethernet Association e.V. zusammen

Die Industrienetzwerke Single Pair Ethernet System Alliance e.V. und das SPE Industrial Partner Network e.V. haben sich zu einem gemeinsamen Verein zusammengeschlossen. Der Zusammenschluss bzw. die Gründung des neuen Vereins wurde am 2. und 3. Juni 2026 im Rahmen außerordentlicher Mitgliederversammlungen offiziell beschlossen und notariell festgeschrieben. Der neue Verein wurde konstitutiv am 20.08.2026 registriert und trägt den Namen Single Pair Ethernet Association e.V.
Mit diesem Schritt vereinen die beiden bislang eigenständigen Netzwerke ihre Kompetenzen, Aktivitäten und Mitglieder unter einem gemeinsamen Dach. Ziel ist es, die Weiterentwicklung, Standardisierung und weltweite Verbreitung von Single Pair Ethernet (SPE) noch gezielter und wirkungsvoller voranzutreiben.
Der Zusammenschluss bündelt Expertise, stärkt die internationale Sichtbarkeit und schafft eine starke gemeinsame Plattform für Industrie, Anwender und Forschung. Die vereinte Stärke ermöglicht eine engere Verzahnung technischer Inhalte, von Marktaktivitäten und internationalen Initiativen sowie deren schnellere und effizientere Umsetzung.
Erste internationale Auftritte des neuen Vereins auf folgenden Fachmessen:
- IMTS (International Manufacturing Technology Show), Chicago / USA – 14. - 19.09.2026,
- IAS (Industrial Automation Show), Shanghai / China – 12. - 16.10.2026,
- SPS Smart Production Solutions, Nürnberg / Deutschland – 24. - 26.11.2026.
Mit der Gründung der Single Pair Ethernet Association beginnt ein neues Kapitel der Zusammenarbeit. Gemeinsam werden die Mitglieder SPE künftig noch konsequenter als Schlüsseltechnologie für industrielle Kommunikation, Automatisierung und IIoT vorantreiben – schneller, internationaler und mit klarer gemeinsamer Stimme.
Gehäusefertigung 4.0: Vollständig digitalisierter Workflow bringt vielfältige Vorteile für Hersteller und Kunden
Die Bopla Gehäuse Systeme GmbH leitete bereits vor vielen Jahren eine umfassende Digitalisierung ihrer Gehäusefertigung im Stammwerk Bünde ein. Heute profitieren das Unternehmen und seine Kunden von einer höheren Planungssicherheit, größerer Termintreue, optimierter Produktqualität und weniger Verschwendung.
Automatisierungstechnik, Elektronik & Elektrik

Die Anforderungen der Kunden an Elektronikgehäuse werden immer spezieller, die Serien immer kleiner. Individualität ist Trumpf. Damit nimmt auch der Umfang der kundenspezifischen Anpassungen zu. „Früher musste für jeden Schritt eines Auftrags eine Vielzahl von Papieren abgestempelt und abgezeichnet werden. Das führte bei der steigenden Anzahl kleinerer Serien zu einem enormen Aufwand“, erklärt Michael Schmidt, Head of Operations Europe. Um hier schlanker zu werden digitalisierte der Gehäusehersteller seine Fertigung. Gleiches gilt auch für die europäischen Fertigungsstandorte der Phoenix Mecano Gruppe in Ungarn und Rumänien, auf die BOPLA bei der Fertigung von Mittel- und Großserien zurückgreifen kann.
Heute arbeiten das Unternehmen und die Fertigungsstandorte nahezu papierlos. Pro Auftrag wird lediglich ein Blatt Papier mit den Barcodes benötigt. Alle anderen Fertigungsdaten liegen digitalisiert im SAP/ERP-System vor. Meldet ein Mitarbeiter seinen Auftrag über den Barcode im System an, erhält er sämtliche Informationen und Dokumente zu diesem Auftrag auf seinem Monitor angezeigt. „Durch diese Umstellung konnten wir in Bünde zu Anfang recht schnell mehrere Europaletten Papier einsparen“, sagt Michael Schmidt.
Mehr Planungssicherheit und bessere Kostenkontrolle
Doch die Digitalisierung bietet mehr Vorteile als nur die Einsparung von Papier. Der Kunde liefert einen digitalen File mit den Zeichnungsvorgaben, aus denen die CAD/CAM-Software ein Programm für die CNC-Bearbeitung erstellt. Dabei können die Zeichnungen bei Bedarf noch bis kurz vor dem ersten Fertigungsschritt aktualisiert werden. Außerdem erleichtert die Digitalisierung die Rückverfolgbarkeit der Prozesse deutlich und bietet die Möglichkeit, Anfragen von Kunden nach dem Stand des Auftrags schneller und einfacher zu beantworten.
Einer der wichtigsten Aspekte ist allerdings eine höhere Planungssicherheit und die damit verbundene größere Termintreue. Die Kapazitätsplanung erfolgt heute mit Live-Daten. Das ermöglicht präzisere Aussagen zu Lieferzeiten und erlaubt damit auch dem Kunden, seine Planung zu optimieren.
An allen Produktionsstandorten des Unternehmens wird technisch die gleiche Sprache gesprochen. Aufträge können wesentlich schneller zwischen den Standorten ausgetauscht werden, was zu einer höheren Flexibilität führt. Welches Werk wo Engpässe oder freie Kapazitäten hat, ist heute auf Knopfdruck abrufbar. „Früher hingen unsere Lieferzeiten davon ab, wann wir einen Auftrag einlasten konnten. Heute fragen wir, wann der Kunde die Ware braucht, und rollen den Prozess von hinten auf“ erläutert Michael Schmidt die Vorteile.
Ein entscheidender Treiber der Digitalisierung war die Optimierung der Fertigungskosten. „Denn je komplexer die Gehäuse und damit die Anforderungen an deren Bearbeitung wurden, desto wichtiger war es, zu wissen, wie lange wir für die einzelnen Arbeitsschritte brauchten“, so Schmidt. Durch die Digitalisierung sämtlicher Prozesse ließen sich diese aufschlüsseln und analysieren. Dank des besseren Verständnisses können die Mitarbeiter heute viel präziser gebrieft werden. Viele Fehler lassen sich so vermeiden.
Ziel: Reklamationsquote null
Zur Fehlervermeidung im Rahmen eines umfassenden Qualitätsmanagements tragen auch automatische, kontaktlos arbeitende Messprojektoren bei, die BOPLA zur millimetergenauen Vermessung der Gehäuseteile einsetzt. Sie vergleichen jedes gefertigte Teil mit einem Vergleichsmuster und eliminieren den Fehlerfaktor Mensch. Durch den Einsatz der Messtechnologie, die in allen Werken weltweit zum Einsatz kommt, konnten die Gehäusespezialisten die Reklamationsquote insbesondere bei Gehäusen bis 100 Millimeter Bauhöhe – sie machen rund 70 Prozent der gesamten Standardgehäuse aus – auf nahezu null reduzieren. Zudem können sie ihren Kunden jetzt auf Wunsch jederzeit einen Messbericht zur Verfügung stellen.
Umfassende Automatisierung
Gleichzeitig mit der Digitalisierung der Fertigung fand auch eine umfassende Automatisierung der Produktionsprozesse statt. So setzt BOPLA seit 2018 bei der Bearbeitung mittlerer bis größerer Gehäuseserien kollaborierende Roboter ein. Diese maschinenunabhängigen Handlingroboter übernehmen dabei nicht nur die Beladung der Maschine und die Entnahme der fertigen Teile. Sie starten die Maschinen auch und befreien damit die Mitarbeiter von den monotonen Aufgaben. Diese können sich anspruchsvolleren Tätigkeiten widmen. Gesteuert werden die Roboter und Fertigungsprozesse auf Basis der ERP-Daten über eine CAD/CAM-Software.
Doch Roboter übernehmen nicht nur die Maschinenbedienung. In Form von zwei fahrerlosen Transportsystemen (FTS) beliefern sie auch die einzelnen Arbeitsstationen mit dem jeweils angeforderten Material. Dabei bewegen sich die FTS nach einem Teach-in frei durch die Werkshalle und transportieren mit Materialkästen befüllte Gestellaufbauten von der Fertigungsversorgung zu den Arbeitsstationen. 80 Kilometer Strecke legt jedes FTS so monatlich zurück. „Sämtliche Digitalisierungs- und Automatisierungsmaßnahmen führten übrigens nicht zu einer Personaleinsparung. Das war uns ganz wichtig. Die Mitarbeiter konnten einfach intelligentere, anspruchsvollere Aufgaben übernehmen“, betont Michael Schmidt.
Ausblick
In den kommenden Jahren will BOPLA die Prozesseffizienz noch weiter steigern. Als erster Schritt in diese Richtung wird kontinuierlich die Effizienz jeder einzelnen Maschine gemessen, um Schwachstellen ausfindig zu machen. Ziel ist die weitere Optimierung von Auslastung, Produktivität und Lieferzeiten. Auch die digitalen Montageanweisungen werden weiter ausgebaut. Statt in Papierform werden diese künftig in Form kurzer Videosequenzen dargestellt, die ohne Sprache auskommen, und damit in allen Werken weltweit eingesetzt werden können.
Darüber hinaus wurden mit der Eröffnung des neuen Produktionsstandorts im benachbarten Kirchlengern im April 2023 und der Auslagerung der Bereiche Sägen, Abkanten und Biegen sowie Montieren komplexer Baugruppen im Bereich CDE/19“ neue Fertigungskapazitäten geschaffen. Der Verkehr zwischen beiden Werken erfolgt CO2-neutral per E-Transporter.
Modulare GPU-Erweiterung für zusätzliche Rechenleistung
Skalierbare GPU-Leistung für die industrielle Bildverarbeitung
Automatisierungstechnik
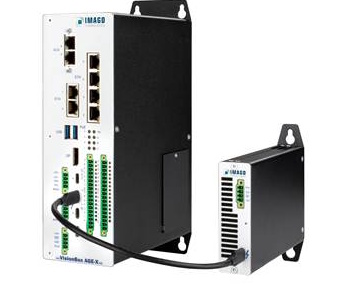
IMAGO Technologies erweitert sein Portfolio um Vision AI Xcelerix, eine neue industrielle GPU-Erweiterung, die zusätzliche Rechenleistung für KI-intensive Bildverarbeitungsanwendungen bereitstellt. Diese ermöglicht es Maschinenbauern, die GPU-Performance ihrer Vision-Systeme flexibel an steigende Anforderungen anzupassen. Vision AI Xcelerix basiert auf MXM-GPU-Technologie und wurde speziell für den Einsatz in industriellen Maschinen und Anlagen entwickelt. Im Gegensatz zu klassischen Consumer-Grafikkarten kombiniert die kompakte Lösung leistungsfähige GPU-Beschleunigung mit den Anforderungen des industriellen Dauerbetriebs. Dazu zählen insbesondere eine 24-V-Spannungsversorgung, Schaltschrankintegration und langfristig verfügbare Hardware.
Einfach zu mehr Leistung
Die Anbindung an den Bildverarbeitungsrechner erfolgt über USB4. Damit lässt sich zusätzliche GPU-Rechenleistung extern bereitstellen, ohne die grundlegende Rechnerarchitektur einer Maschine verändern zu müssen. Anwendungen wie Deep Learning, KI-basierte Inspektion oder die parallele Verarbeitung großer Bilddatenmengen können so mit zusätzlicher Rechenleistung beschleunigt werden.
Besonders flexibel wird die Lösung in Kombination mit der Vision Box AGE-X6 von IMAGO Technologies. Der kompakte Industrie-PC ist als skalierbare Plattform für klassische und KI-basierte Bildverarbeitung ausgelegt. Über USB4 kann Vision AI Xcelerix bei Bedarf ergänzt werden. Maschinenbauer können damit zunächst eine leistungsfähige CPU-basierte Plattform einsetzen und zusätzliche GPU-Leistung dann integrieren, wenn die Anwendung sie tatsächlich benötigt. Dieser modulare Ansatz bietet insbesondere bei Maschinen mit langen Produktlebenszyklen Vorteile. Während sich KI-Modelle und GPU-Technologien schnell weiterentwickeln, sind industrielle Anlagen häufig zehn Jahre oder länger im Einsatz. Anstatt bei steigenden Anforderungen den kompletten Bildverarbeitungsrechner auszutauschen, lässt sich die benötigte Rechenleistung gezielt erweitern. Die bestehende Systemarchitektur bleibt erhalten und der Aufwand für eine vollständige Plattformmigration kann reduziert werden.
App für den einfachen Einstieg in die Produktionsdatenanalyse
Unterstützung der transparenten Erfassung von Maschinenleistung, Stillstandszeiten und Energieverbräuchen
Automatisierungstechnik

Viele Produktionsbetriebe verfügen bereits über die notwendigen Daten, nutzen deren Potenzial jedoch nur eingeschränkt. Die DataNavigateApp von Mitsubishi Electric ermöglicht den direkten Zugriff auf Produktions- und Energiedaten über einen Standard-Webbrowser und macht diese ohne zusätzlichen Engineering-Aufwand für Analyse- und Optimierungsaufgaben nutzbar. Direkt aus der Maschine heraus und ohne zusätzlichen Programmieraufwand.
Die Installation erfolgt einfach über eine SD-Speicherkarte. Anschließend stehen die Analysen über einen Standard-Webbrowser auf PC, Tablet und weiteren browserfähigen Endgeräten zur Verfügung. Zusätzliche HMI-Hardware sowie Kenntnisse in SPS-, Ladder- oder C-Programmierung sind nicht erforderlich.
Leistungs- und Verbrauchsdaten im Blick
Die DataNavigateApp kombiniert zeitbasierte Betriebsanalysen, Energieauswertungen, Zykluszeitüberwachung und Alarmanalysen in einer Anwendung. Vorgefertigte grafische Dashboards zeigen Produktions- und Energiedaten übersichtlich aufbereitet an und erleichtern den Vergleich unterschiedlicher Zeiträume, Maschinen oder Produktionsbedingungen. So lassen sich Ursachen für Stillstände identifizieren, Energieverluste sichtbar machen und Optimierungsmaßnahmen gezielt priorisieren.
Darüber hinaus unterstützt die Lösung Ansätze zur vorausschauenden Wartung, indem Veränderungen im Anlagenverhalten frühzeitig erkannt werden. Unternehmen erhalten damit einen praxisnahen Einstieg in eine höhere Overall Equipment Effectiveness (OEE) und die schrittweise Digitalisierung der Produktion.
Integration in bestehende Produktionsumgebungen
Die DataNavigateApp visualisiert Daten aus der angebundenen Steuerung. Dank der Unterstützung standardisierter Kommunikationsprotokolle kann die Steuerung Informationen aus Mitsubishi-Electric-Systemen sowie aus Anlagen und Systemen von Drittanbietern erfassen und für die App bereitstellen. Bereits vorhandene Produktionsdaten lassen sich ohne umfangreiche Anpassungen bestehender SPS-Programme nutzen. Dadurch eignet sich die Lösung insbesondere für Brownfield-Anlagen und heterogene Maschinenparks.
Rugged AI-Computer für anspruchsvolle Sensor-Fusion- und Edge-AI-Anwendungen
Vielseitige Schnittstellen ermöglicht die flexible Anbindung von Kameras sowie LiDAR- und Radarsensoren
Automatisierungstechnik

Mit der zunehmenden Verbreitung multimodaler KI und Sensor Fusion steigen die Anforderungen an Edge-Computer. In autonomen Maschinen und mobilen Robotern verarbeiten Edge-Computer Daten aus einer Vielzahl von Sensoren und treffen daraus Entscheidungen. Dafür braucht es leistungsfähige Hardware-Plattformen, die nicht nur hohe KI-Rechenleistung bieten, sondern auch unterschiedlichste Sensorschnittstellen mit geringer Latenz unterstützen.
Entwickelt für Sensor Fusion in Echtzeit
Der neue AI Rugged Computer RML A5AGX von Syslogic ist genau für diese Anforderungen ausgelegt. Dank eines umfangreichen Schnittstellenlayouts lassen sich Kameras, LiDAR-Systeme, Radar- und Fahrzeugsensoren direkt anbinden. Automotive Ethernet (Single Pair Ethernet), Gigabit Ethernet sowie weitere Hochgeschwindigkeitsschnittstellen schaffen die Grundlage für Sensor Fusion und Intelligent Vision direkt am Netzwerkrand.
Der doppelstöckige AI Rugged Computer RML A5AGX unterstützt bis zu vier Single-Pair-Ethernet-Schnittstellen (SPE). Jede SPE-Schnittstelle verfügt über einen eigenen dedizierten Network Interface Controller (NIC). Dadurch lassen sich mehrere Sensorströme parallel und deterministisch verarbeiten. In Kombination mit Time-Sensitive Networking (TSN) eignet sich die Plattform sowohl für Sensor Fusion als auch für Echtzeitsteuerungsaufgaben autonomer Maschinen.
Ein typisches Einsatzszenario ist der Betrieb als Edge-AI-Hub in Baumaschinen, Nutzfahrzeugen oder mobilen Robotern. Der Rugged Computer verarbeitet Videodaten mehrerer Kameras, LiDAR-Punktwolken sowie Telemetriedaten lokal und stellt die Ergebnisse nahezu verzögerungsfrei den Fahrzeugsystemen zur Verfügung.
Hohe Leistung, energieeffizienter Betrieb
Die Rechenleistung liefert die neue NVIDIA-Jetson-Thor-Plattform. Die Module erreichen bis zu 2070 FP4 TFLOPS KI-Leistung – das 7,5-Fache eines NVIDIA Jetson AGX Orin – und arbeiten gleichzeitig bis zu 3,5-mal energieeffizienter als der Vorgänger. Die Leistungsaufnahme lässt sich zwischen 40 und 130 Watt konfigurieren.
Damit werden anspruchsvolle Edge-AI-Anwendungen möglich, die bislang Rechenzentren vorbehalten waren. Dazu zählen multimodale KI-Agenten, Echtzeit-Reasoning, generative KI sowie autonome Navigation mit der gleichzeitigen Verarbeitung mehrerer hochauflösender Sensoren.
Der neue AI Rugged Computer RML A5AGX ist ab sofort verfügbar, wahlweise mit NVIDIA Jetson Thor T4000™ oder Jetson Thor T5000™. Alle Varianten sind für einen Temperaturbereich von –25 bis +60 °C ausgelegt und erfüllen die Schutzarten IP67 sowie IP69. Damit eignen sie sich für den dauerhaften Einsatz in Fahrzeugen, mobilen Arbeitsmaschinen und autonomen Systemen.
Modulare HMI-Serie mit GPU-Karten Kompatibilität
Für Edge-AI-Anwendungen mit Unterstützung von bis zu 11 PoE-Kameras
Automatisierungstechnik
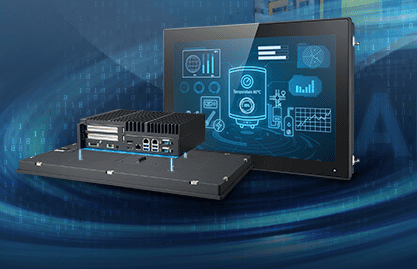
Advantech erweitert sein Portfolio modularer HMI-Systeme mit der Einführung des TPC-B620. Das neue GPU-unterstützte Modell wurde entwickelt, um Edge-AI-Anwendungen direkt auf Maschinenebene und in der Produktionsumgebung bereitzustellen. Durch die lokale Datenverarbeitung am Edge gewährleistet das neue Modell maximale Datensouveränität, indem proprietäres Produktions-Know-how und sensible Prozessdaten direkt am Standort verbleiben. Der TPC-B620 ermöglicht eine extrem niedrige Latenz für sofortige Entscheidungsprozesse in Echtzeit und reduziert gleichzeitig die Bandbreitenkosten erheblich, da die Übertragung großer Mengen an Rohdaten in die Cloud entfällt.
Skalierbare Hardware-Architektur
Um die Vorteile intelligenter Edge-Verarbeitung vollständig auszuschöpfen, wurde die modulare AI-HMI-Computing-Box TPC-B620 mit einer leistungsfähigen Hardware-Infrastruktur für anspruchsvolle industrielle Umgebungen entwickelt. Das System verfügt über flexible GPU-Erweiterungsmöglichkeiten und unterstützt dedizierte Grafikkarten – einschließlich der NVIDIA RTX-Serie – mit einer Leistungsversorgung von bis zu 70 W. Diese optionale GPU-Unterstützung ermöglicht es Maschinenbauern und Anwendern, die Rechenleistung gezielt an die Anforderungen anspruchsvoller Edge-AI-Anwendungen anzupassen.
Darüber hinaus bietet der TPC-B620 eine leistungsstarke Multi-Port-Konnektivität mit bis zu 11 LAN-Ports (3 integrierte Standard-Ports sowie Unterstützung für bis zu 8 zusätzliche Ports über Half-Size-Erweiterungskarten). Diese hohe Anschlussdichte ermöglicht die gleichzeitige Integration mehrerer Industriekameras und stellt die erforderliche High-Bandwidth-Schnittstelle bereit, um lokale KI-basierte Bildverarbeitungsanwendungen ohne Leistungseinbußen auszuführen.
Modular und flexibel
Der TPC-B620 wurde für anspruchsvolle Edge-Computing-Anwendungen entwickelt und kombiniert ein leistungsfähiges thermisches Management mit einem umfangreichen modularen Display-Ökosystem, um eine außergewöhnliche Betriebssicherheit im industriellen Einsatz zu gewährleisten.
Durch den Einsatz einer proprietären Aluminiumlegierung mit Punktschweißverfahren sowie einer fortschrittlichen Heat-Pipe-Technologie stellt diese modulare AI-HMI-Lösung sicher, dass die CPU mit ihrer vollen Leistungsaufnahme von 65 W betrieben werden kann. Dadurch werden konstante Rechenleistungen ohne Leistungseinbußen oder Thermal Throttling erreicht, wie sie bei herkömmlichen Lösungen häufig auftreten.
Die standardmäßige lüfterlose (fanless) Architektur eliminiert Ausfallzeiten durch mechanische Lüfterdefekte. Für Anwendungen mit besonders hoher Leistungsaufnahme steht optional ein aktives Kühlsystem zur Verfügung, das dedizierte GPUs schützt und eine stabile Ausführung von AI-Workloads gewährleistet, während gleichzeitig die robuste Systemintegrität erhalten bleibt. Für eine flexible Integration in unterschiedliche Produktionsumgebungen kann der TPC-B620 mit 12 verschiedenen modularen Displayvarianten kombiniert werden, die Größen von 15" bis 24" abdecken. Dazu gehören High-Brightness-Modelle für eine verbesserte Ablesbarkeit sowie Slim-Bezel-Modelle für moderne industrielle Designanforderungen.
Intelligente Vision- und Error-Proofing-Edge-AI-Lösung
Durch die Kombination aus leistungsstarker Datenverarbeitung, dedizierter GPU-Beschleunigung und herausragender modularer Flexibilität unterstützt der TPC-B620 Hersteller dabei, ihre Smart-Factory-Initiativen schneller umzusetzen, menschliche Fehler zu minimieren und Edge-basierte Intelligenz effizienter in Produktionsprozesse zu integrieren.
In komplexen Montagelinien – beispielsweise in der Fertigung von Servern, Automobilkomponenten und hochwertiger Elektronik – kann der TPC-B620 als intelligentes Echtzeit-Sicherungs- und Assistenzsystem eingesetzt werden, um lokale Arbeitsabläufe zu optimieren und insbesondere weniger erfahrene Bediener bei Montageprozessen zu unterstützen.
Über seine hochdichten LAN-Schnittstellen verbindet sich das System direkt mit hochauflösenden Kameras, um die einzelnen Montageschritte in Echtzeit zu überwachen. Dadurch lassen sich kostspielige Ausschussteile vermeiden und die Gesamtproduktivität steigern.
IIoT-Komplettlösungen für Energiemanagement und Industrie
Vormontierte und betriebsbereit gelieferte Systeme für individuelle Anwendungsanforderungen
Automatisierungstechnik, Industrie 4.0

Industrieanlagen, Energieerzeuger oder Ladeinfrastruktur bestehen häufig aus Komponenten verschiedener Hersteller. Damit Maschinen, Steuerungen und Sensoren miteinander kommunizieren können, müssen sie miteinander verbunden und in eine bestehende Infrastruktur integriert werden. Der Aufbau solcher Systeme ist oft mit hohem Installationsaufwand verbunden. Hinzu kommen Anforderungen an eine sichere Datenübertragung, den Fernzugriff sowie die Einbindung in Cloud-Anwendungen. Vor allem bei dezentralen Anlagen spielen deshalb kompakte und bereits vorkonfigurierte Lösungen eine wichtige Rolle.
Auf Basis seiner Erfahrung aus zahlreichen umfangreichen Integrationsprojekten realisiert IoTmaxx solche Systeme heute als schlüsselfertige Gesamtlösung, von der Konzeption über die Integration bis zur betriebsbereiten Auslieferung. Das vereinfacht die Inbetriebnahme und reduziert den Aufwand vor Ort. Kern jeder Lösung ist ein frei programmierbares IIoT-Gateway von IoTmaxx, das projektspezifisch um weitere Komponenten ergänzt wird. Je nach Anforderung integriert IoTmaxx dabei auch Geräte anderer Hersteller und bündelt sämtliche Komponenten in einer vormontierten, anschlussfertigen Einheit. Die Systeme werden projektspezifisch zusammengestellt, anschlussfertig ausgeliefert und sind auch als „White-Lable“-Lösung verfügbar.
Vormontierte Komplettlösung für Edge- und Cloud-Anwendungen
Im Mittelpunkt der Lösung stehen die frei programmierbaren Gateways von IoTmaxx. Diese ermöglichen durch ihre containerbasierte Architektur mit Docker und Docker Compose eine standardisierte Softwarebereitstellung sowie die einfache Integration kundenspezifischer Anwendungen und Dienste. Dank des Docker-Konzepts kann die Software der Kunden bereits während der Produktion sicher auf den Systemen installiert werden. Die Lösungen werden vollständig konfiguriert und einsatzbereit ausgeliefert, sodass sie direkt an die Endkunden der IoTmaxx-Partner versendet und ohne zusätzlichen Integrationsaufwand in Betrieb genommen werden können. Benutzerfreundliche Konfigurationsmöglichkeiten und APIs sorgen für eine unkomplizierte Anbindung an die jeweilige Unternehmenssoftware. Für die Kommunikation unterstützt das System etablierte Industrieprotokolle wie MQTT oder Modbus.
Die Komplettsysteme sind für den dauerhaften Einsatz in anspruchsvollen Umgebungen ausgelegt und arbeiten wartungsfrei auch in einem weiten Temperaturbereich. Zum Einsatz kommen die Systeme unter anderem im Energiemanagement, etwa zur Anbindung dezentraler Energieerzeuger. Weitere Anwendungsfelder sind das Monitoring von Ladepunkten für Elektrofahrzeuge sowie die Fernwartung und Zustandsüberwachung von Maschinen und speicherprogrammierbaren Steuerungen.
Durch die Kombination aus Integrationskompetenz, frei programmierbarer Gateway-Technik und projektspezifischer Konfiguration entsteht eine Komplettlösung, die unterschiedliche Komponenten in einem robusten System zusammenführt. Das vereinfacht die Integration in bestehende Anlagen und schafft eine zentrale Schnittstelle für die Kommunikation zwischen Feldgeräten, lokalen Anwendungen und Cloud-Diensten.
Software für die kontinuierliche Leckageüberwachung von Ventilinseln
24/7 Laufzeitüberwachung für den effizienter Drucklufteinsatz in der Prozessautomatisierung
Automatisierungstechnik, Hydraulik & Pneumatik

Druckluft als Energieträger zur sauberen Steuerung von Ventilen ist in Branchen wie der Pharmaindustrie und Biotechnologie sowie der Lebensmittelproduktion Standard. Die Druckluft zu erzeugen, ist allerdings energieaufwendig und damit teuer. Ein kontinuierlicher Verlust selbst über kleinste Leckagen summiert sich also zu hohen Kosten. Durch schleichenden Verschleiß in Leitungsverbindungen und Aktoren entsteht mit der Zeit ein höherer Druckluftverbrauch. Ihn aufzufinden, ist in vielen Betrieben noch die “manuelle” Aufgabe von Mitarbeitern, die regelmäßig durch die Anlage gehen. Das ist kostenintensiv und ineffizient. Bürkert Fluid Control bietet dafür nun eine Diagnosefunktion, die 24/7 in der laufenden Produktion alle relevanten Teile eines Druckluftventilsystems überwachen kann. Dafür wurde eine Softwarefunktion in die Steuerung für die Ventilinsel Typ 8652 integriert. Bei der Anlageninbetriebnahme mit dichten Verbindungen und optimal laufenden Komponenten werden an jedem Kanal Einzelmessungen durchgeführt. Die Zeit zwischen dem Schalten des Pilotventils auf der Ventilinsel und dem Erreichen der Endlage des Antriebs wird überwacht. Ändert sich die Laufzeit im Betrieb, wird automatisch eine Warnung ausgegeben. Die Meldung wird auf dem Display der Ventilinsel und über das angeschlossene Bussystem ausgegeben.
Kostengünstige Softwarelösung
Die neue Überwachungsmethode wird ohne zusätzliche Bauteile als reiner Softwarebaustein in die Steuerung der Ventilinseln Typ 8652 integriert. Dadurch ist die Überwachungslösung sehr preiswert und einfach zu installieren, vergleichbare Systeme sind deutlich aufwendiger und teuer. Da die Überwachung die einzelnen Ventilbaugruppen separat beurteilt, kann ein Fehler im Feld sicher lokalisiert und schnell behoben werden. Die permanente Überwachung der Komponenten spart nicht nur teure Druckluft, längere Schaltzeiten lassen auch auf andere produktionsrelevante Fehler wie beispielsweise Dichtungsverschleiß im Aktor schließen. Die Warnung verkürzt die Reaktionszeiten und macht die Produktion so gleichermaßen wirtschaftlicher und sicherer
Eine runde Sache: Individuelle Klemmringe ermöglichen den Bau kostengünstiger elektrischer Töpferscheiben
Früher verwendete Andreas Lindemann für seine mobilen elektrischen Töpferscheiben Standard-Klemmringe und passte sie selbst an. Seit der Maschinenbauer speziell für ihn bearbeitete Ausführungen von KBK verbaut, konnte er seine Produktion deutlich steigern. Der Antriebstechnik-Spezialist ist der einzige Anbieter am Markt, der dieses Verbindungselement kundenspezifisch auslegt – zu den Kunden zählen auch viele Getriebe-Hersteller.
Motoren & Antriebstechnik

Wahrscheinlich hätte Andreas Lindemann nie gedacht, dass er irgendwann einmal Töpferscheiben fertigen würde. Seine Schwester brachte den Sonderanlagenbauer vor fast 15 Jahren auf die Idee: Sie war Studentin und wünschte sich eine günstige und zugleich robuste Scheibe für ihr Hobby. „Ich habe sie damals aus Holz für sie zusammengebaut und bin dann dabei hängengeblieben“, erinnert sich Lindemann. „Mein Gedanke war: Vielleicht kann man da noch ein bisschen mehr draus machen.“
Konstruktion der Geräte kostete viel Zeit
Andreas Lindemann konnte: Er entwickelte eine hochwertige mobile elektrische Töpferscheibe zu einem bezahlbaren Preis – das Geräte-Konzept ist bis heute einzigartig. Die ersten Töpferscheiben wurden über eine Internetplattform vermarktet und stießen auf großes Interesse. Seitdem steigt die Nachfrage stetig: Heute produziert der Maschinenbauer mit seinem kleinen Team etwa 250 Töpferscheiben im Monat.
Die Kraftübertragung von der Antriebswelle auf den Riemen erfolgt bei den elektrischen Töpferscheiben reibschlüssig über eine Riemenscheibe. Unter anderem für die Verbindung der Riemenscheibe mit der Welle nutzte Andreas Lindemann zuerst Standard-Klemmringe, die er selbst mit den nötigen Bohrungen versah: „Das war aber sehr aufwändig und irgendwann wegen der wachsenden Stückzahlen auch nicht mehr realisierbar.“ Es musste also eine Alternative her, und die fand Lindemann auf der Website von KBK Antriebstechnik aus dem bayerischen Klingenberg.
Großes Angebot an Klemmringen
Das Familienunternehmen fertigt neben Industriekupplungen, Spannsätzen und Messgetrieben auch Klemmringe. Kunden können aus einem breiten Angebot an ein- und zweiteiligen Klemmringen aus brüniertem Stahl, Edelstahl sowie hochfestem Aluminium wählen. Die Ringe lassen sich sowohl zur axialen Sicherung von Bauteilen auf Vollwellen einsetzen als auch für die Übertragung von Drehmomenten auf Hohlwellen.
Zum Produktprogramm gehören nicht nur Standardausführungen, sondern auch individuell kalkulierte und ausgelegte Klemmringe. „Das bietet außer uns keiner an“, berichtet Sven Karpstein. Als Beispiel für eine kundenspezifische Klemmring-Lösung nennt der KBK-Geschäftsführer das Produkt, das sein Team für einen Hersteller von Präzisionsgetrieben entwickelt hat. „Das Unternehmen suchte Klemmringe, die auf geschlitzten Hohlwellen befestigt werden sollen. So müssen die Anwender – Produzenten von Werkzeug- und Verpackungsmaschinen – lediglich eine einzige Schraube anziehen und sparen viel Zeit bei der Montage der Getriebe.“
Von der Berechnung bis zu Bemusterung
KBK konstruierte für den Kunden eine ganze Klemmring-Serie für die verschiedensten Getriebe-Größen. Die Basis bildeten Standard-Klemmringe aus dem eigenen Produktprogramm, die neu durchkalkuliert, beprobt und bemustert wurden. Der Antriebstechnik-Spezialist übernahm die komplette Berechnung der Leistungsdaten und konstruierte auch Klemmringe, die speziell auf Anwendungen mit besonderen Anforderungen ausgelegt waren. Dazu zählten Ausführungen mit mehreren Schrauben, mit speziellen Schrauben-Geometrien oder mit einer ganz bestimmten Schraubenanordnung. Diese Komponenten sind angepasst an Anwendungen mit höheren Drehmomenten oder Drehzahlen.
Kostengünstige und zeitsparende Lösung
Andreas Lindemann benötigt für seine mobilen elektrischen Töpferscheiben ebenfalls unterschiedliche Klemmring-Varianten, denn die Ringe fixieren nicht nur die Riemenscheibe auf der Antriebswelle und übertragen so das Drehmoment auf den Riemen. Auf einem der drei Klemmringe pro Töpferscheibe ist zudem ein Mitnehmer montiert, der den Drehteller – also die eigentliche Töpferscheibe – bewegt.
Dank der individuell für ihn gefertigten Klemmringe von KBK muss Andreas Lindemann nicht mehr auf Sonderdrehteile zurückgreifen, sondern kann Stangenmaterial verwenden, das nach Bedarf abgelängt wird. „Das ist wesentlich günstiger und einfacher zu beschaffen und ich kann auch Toleranzen ausgleichen“, beschreibt der Maschinenbauer die Vorteile. Er verbaut die Klemmringe aus Klingenberg inzwischen an allen Töpferscheiben-Ausführungen: „Das System hat sich sehr bewährt. Ich bekomme die Klemmringe fix und fertig und zu einem konkurrenzfähigen Preis“, freut sich Andreas Lindemann.
Anwendung in Drehtischen und Getrieben
Antriebe wie die von Töpferscheiben sind ein typisches Anwendungsgebiet für die Klemmringe von KBK. Viele Maschinenbauer setzen die Ringe z. B. in ihren Rundtischen ein, deren Funktionsprinzip dem einer Töpferscheibe ähnelt. Drehtische werden in den unterschiedlichsten Branchen verwendet: Sie sind u. a. in Flaschenetikettierungsanlagen zu finden, in Systemen zur Wafer-Inspektion, in Anlagen für den innerbetrieblichen Transport verpackter Stückgüter und an Fräsmaschinen. Klemmringe werden zudem oft von Getriebe-Herstellern nachgefragt, die sie zur Verbindung der Getriebewelle mit der Antriebswelle der Applikation nutzen.
Bedarf an individuellen Klemmringen steigt
KBK bietet nicht nur Standard-Klemmringe und kundenspezifisch ausgelegte Klemmringe an. Zu den Dienstleistungen der Unterfranken gehört auch die individuelle Modifikation der Klemmelemente: Sie werden auf Wunsch z. B. mit Passfedernuten ausgestattet, mit individuellen Bohrungen versehen oder in verschiedenen Verhältnissen von Außen- zu Innendurchmesser geliefert. „Die Nachfrage nach unseren Klemmringen steigt stetig“, berichtet Geschäftsführer Sven Karpstein. Viele Neukunden würden am Markt nicht die Ausführungen finden, die sie benötigen. Bei KBK haben sie schließlich Erfolg: „Wir sind in der Gestaltung dieser Bauteile deutlich flexibler als der Wettbewerb.“
Kompakte Plug-and-Play-Aktuatoren für Robotik und Maschinenbau
Wellgetriebe-Aktuatoren für präzise Performance auf kleinstem Raum
Motoren & Antriebstechnik

Für zuverlässige Dauerleistung in einem Antriebssystem müssen Getriebe, Motor, Sensorik, Lagerung und Schnittstellen exakt aufeinander und auf die Anwendung ausgelegt sein. Dieser Abstimmungs- und Konstruktionsbedarf bindet Entwicklungsressourcen und kann die Time-to-Market verlängern. Abhilfe können Plug-and Play Lösungen wie die leistungsstarken Wellgetriebe-Aktuatoren von Nabtesco schaffen. Alle Komponenten sind bereits optimal aufeinander abgestimmt und in einer kompakten Einheit integriert.
Hohe Leistungsdichte
Die Aktuatoren auf Basis von Wellgetrieben eignen sich besonders für Anwendungen, bei denen kompakte Bauweise, hohe Präzision und Spielfreiheit gefragt sind. Die Antriebssysteme sind komplett montiert und kombinieren Getriebe-Set, Lagerung, Gehäuse sowie Elektromotor samt Encoder und eine optionale Bremse. Sie zeichnen sich durch eine hohe Leistungsdichte aus und liefern eine hervorragende Performance bei limitiertem Bauraum. Verschiedene Baugrößen, Übersetzungen und Drehmomentbereiche sowie Ausführungen mit Hohlwelle erlauben eine gezielte Anpassung an unterschiedliche Anforderungen. Diverse Sensortypen können adaptiert und zusätzliche Komponenten wie Drehmoment-, Temperatur- oder Positionssensor integriert werden. Der vollständige Korrosionsschutz und die Schutzklasse IP65 machen separate Umhausungen und Dichtungen in vielen Fällen überflüssig.
Automotive-konforme Fertigung in Deutschland
Die spielfreien Wellgetriebe-Aktuatoren werden am Standort Ovalo GmbH in Limburg (Lahn) nach Automotive-Standard (IATF-Zertifizierung 16949) produziert und erzielen nahezu 100 % Wertschöpfung in Deutschland. Das gewährleistet höchste Qualität, Sicherheit und Stabilität mit großen Volumina, kurzen Entwicklungszyklen, vollständiger Rückverfolgbarkeit sowie hoher Wirtschaftlichkeit..
Von der Robotik bis zur Mobilität
Die Aktuatoren kommen in der Robotik und Automation, im Maschinenbau, in der Medizintechnik und in der Mobilität in zahlreichen Anwendungen zum Einsatz. Ihre Stärken spielen sie vor allem dort aus, wo hohe Positioniergenauigkeit mit kompakter Bauform und einfacher Integration verbunden werden soll. Typische Anwendungsfelder sind Cobot- und Robotergelenke, Handling- und Positioniersysteme, fahrerlose Transportsysteme und Steer-by-Wire-Lösungen.
Kompakte Torquemotor-Serie für Werkzeugmaschinen
Einbaufertige Motorelemente mit integrierten Kühlkanälen
Motoren & Antriebstechnik

Die Hiwin Torquemotoren der TM-5-Reihe vereinen hohe Drehmomentdichte, Dynamik und Positioniergenauigkeit auf kleinstem Bauraum und eröffnet Maschinenherstellern neue Möglichkeiten für Rundtische, Schwenkeinheiten und weitere rotative Achsen. Integrierte Kühlkanäle ermöglichen zudem eine effiziente Flüssigkeitskühlung und unterstützen den Einsatz des TM-5 auch bei hohen Leistungsanforderungen.
Hohe Drehmomentdichte
Die integrierten Kühlkanäle regulieren die Wärmeentwicklung deutlich und sorgen so für stabile Betriebsbedingungen und konstante Bearbeitungsergebnisse. Dank minimalem Rastmoment läuft der Torquemotor besonders ruhig – ein klarer Vorteil für präzise Bewegungsabläufe und eine reproduzierbare Positioniergenauigkeit. Die hohe mechanische Kompatibilität sowie die durchdachte Konstruktion ermöglichen den Einsatz in fast jedem Maschinenkonzept, sowohl bei der Modernisierung oder Neukonstruktion. Durch den Wegfall mechanischer Übertragungselemente profitieren Anwender von hoher Effizienz, geringerem Wartungsaufwand und maximaler Präzision.
Aktuell umfasst die Reihe 70 Varianten mit Spitzendrehmomenten zwischen 45 und 7200 Nm, bei Dauerleistungen von 25 bis 3400 Nm. Die Motoren sind in 7 Größen mit Außendurchmessern zwischen 160 und 565 mm verfügbar.
Multivariable Steuerung für Hubsäulen und Elektrozylinder
Vielseitige Montageoptionen und Weitbereichseingang für große Kompatibilität für internationale Stromnetze
Motoren & Antriebstechnik

Die Steuerung MultiControl II Einzel/Parallel von RK Rose+Krieger kann bis zu zwei Multilift II-Hubsäulen oder Elektrozylinder jeweils einzeln oder parallel ansteuern. In Anwendungen ohne erforderlicher Synchronsteuerung, zum Beispiel bei Schwerkraftförderbändern, ermöglicht sie damit dennoch ein sicheres asymmetrisches Verfahren von Lasten.
Für Neuinstallationen und Retrofit
Der Hersteller legte in der Entwicklung großen Wert auf die hohe Kompatibilität der Komponente. So können Anwender mit der Steuerung nicht nur alle Hubsäulen und Elektrozylinder der jüngsten Produktgeneration von RK Rose+Krieger bedienen. Über DIN- und Molex-Stecker lassen sich auch Modelle der Vorgängergeneration im Retrofit problemlos mit der neuen Steuerung verbinden. Anschlüsse für steckbare Kabel und ein Weitbereichseingang von 100 bis 230 V/AC machen das Gerät zudem weltweit einsetzbar.
Die MultiControl II Einzel/Parallel lässt sich einfach über einen 6- oder 2-Tasten-Handschalter bedienen. Eine serienmäßige Überstrom- und Temperaturüberwachung sorgt für einen sicheren Überlastschutz sowie einen sanften Motorstart und -stopp. Dadurch können Hubsäulen und Elektrozylinder sicher und ruckfrei betrieben werden. Darüber hinaus ermöglicht sie eine Drehzahlregelung für die Hubsäulen und Elektrozylinder.
Schlanke Konstruktion
Die Gestaltung des Systems erfolgte nach den Richtlinien des Eco Designs. Die Schaltnetztechnologie sichert einen effizienteren Einsatz der benötigten Energie gegenüber dem Vorgängermodell. Die Entwickler konnten hier den Stromverbrauch im Standby-Betrieb von aufs Jahr hochgerechneten 52 kW/h auf etwa 4 kW/h senken. Sie verringerten außerdem das Gewicht des Geräts um rund 80 %. Während frühere Modelle 1.800 g wogen, kommt die neue MultiControl II Einzel/Parallel auf nur noch 330 g. Als Leichtgewicht lässt sie sich bei Bedarf problemlos direkt an beweglichen Bauteilen montieren und ermöglicht damit schlankere Linearkonstruktionen.
Sichere Kleinsteuerung mit bestätigter Maschinenverordnungs-Konformität
EU-Baumusterprüfzertifikat nach Artikel 25 bestätigt die Erfüllung dieser Anforderungen durch TÜV SÜD als unabhängige Prüfstelle
Automatisierungstechnik, Sicherheit & Industrieversorgung

Die MVO verlangt, dass Sicherheitsrisiken systematisch identifiziert und reduziert werden, z. B. durch Risikobeurteilung und Sicherheitskonzepte. Besonders bei Sicherheitskomponenten wie etwa auch Kleinsteuerungen ist das entscheidend, da sie direkt zur Unfallvermeidung beitragen. Diese Sicherheitsbauteile sind in der MVO ausdrücklich definiert und besonders relevant, weil sie eigenständig sicherheitsrelevant sind, unabhängig von der Gesamtmaschine bewertet werden müssen und eine eigene CE-Kennzeichnung benötigen. Durch die Zertifizierung profitieren Anwender: Sie können sicher nachweisen, dass die PILZ PNOZmulti 2 die Anforderungen der MVO an Sicherheitsbauteile erfüllt. Das reduziert für Maschinenbauer und Inverkehrbringer den Abstimmungsaufwand und erhöht die Planungssicherheit. Darüber hinaus erhält die Maschine ihre CE-Kennzeichnung schneller.
Die konfigurierbare sichere Kleinsteuerung PNOZmulti 2 von Pilz übernimmt zentrale sicherheitsgerichtete Funktionen wie beispielsweise die Überwachung von Not Halt-Tastern oder Schutztürschaltern sowie das sichere Abschalten von Sicherheitsventilen oder Schützen. Dadurch werden kritische Maschinenzustände frühzeitig erkannt und Gefährdungen für Anlagenbediener reduziert. Damit leistet sie einen wesentlichen Beitrag zur Unfallvermeidung und Anlagensicherheit nach MVO.
MVO-konformer Schutz für Menschen und Anlagen
Das EU-Baumusterprüfzertifikat bestätigt die Konformität von PNOZmulti 2 mit den wesentlichen Gesundheits- und Sicherheitsanforderungen der MVO. Grundlage der Prüfung waren die im Zertifikat benannten Normen. Damit ist PNOZmulti 2 regulatorisch optimiert aufgestellt für neue als auch bestehende Maschinen und Anlagen, die ab sofort oder künftig konform zur MVO in Verkehr gebracht bzw. steuerungstechnisch überholt werden.
Für ein durchgängiges Sicherheitskonzept lässt sich die Kleinsteuerung PNOZmulti 2 mit weiterer sicherer Automatisierungstechnik von Pilz kombinieren, beispielsweise mit der sicheren Sensorik PSEN sowie den Melde- und Befehlsgeräten PIT. So profitieren Maschinenhersteller von einer abgestimmten Lösung aus Steuerung, Sensorik und Bedienung als ganzheitlich sicheres Maschinenkonzept aus einer Hand. Das minimiert den Schnittstellenaufwand und vereinfacht die Projektierung.
Hochpräziser Positionssensor mit Analog- oder Digitalausgang
Für die Überwachung der Spindelposition in Werkzeugmaschinen
Sensorik, Expo Channel: Sps 2026

Die exakte Überwachung der Zugstangen-Position von Werkzeugmaschinen-Spindeln ist essenziell für einen effizienten und sicheren Bearbeitungsprozess. Contrinex hat speziell für diese Aufgabe einen neuen Travel Sensor entwickelt: Er ist sowohl mit analogem als auch digitalem Ausgang erhältlich und bietet einen Messbereich von 0 mm…20 mm, eine Auflösung von ±25 µm sowie eine Wiederholgenauigkeit von ±75 µm. Die Ausführung mit digitalem Ausgang liefert eine dynamische Auflösung von ±5,5 µm und ermöglicht eine Echtzeit-Überwachung der Zugstangenposition während des Bearbeitungsvorgangs. Auch bei einem Werkzeugwechsel überwacht der Travel Sensor kontinuierlich die Position der Zugstange und stellt so sicher, dass sie exakt dem vorgegebenen Weg folgt.
Alternative zu Multi-Sensor-Setup
Der neue induktive Smart-Measurement-Sensor ist eine intelligente Alternative zu herkömmlichen Multi-Sensor-Lösungen. Er bietet drei werksseitig eingestellte Schaltpunkte (5 mm, 10 mm, 15 mm) im Single Point Mode sowie im Windows Mode, die sich je nach Bedarf frei programmieren lassen. Sie sind in den Prozessdaten enthalten. Für die analoge Ausgangsspannungskurve können über die ACS-Funktion des Sensors fünf Orts- und Spannungspunkte programmiert werden. Mit dem Handheld-IO-Link-Konfigurator PocketCodr von Contrinex lässt sich der Travel Sensor einfach und schnell konfigurieren. Der Sensor besitzt die Schutzart IP67 und kann in Umgebungstemperaturen von –25 °C bis +90 °C eingesetzt werden.
Durch den Einsatz des Travel Sensors steigern Werkzeugmaschinen-Hersteller nicht nur die Effizienz ihrer Anlagen. Sie sparen darüber hinaus auch zwei herkömmliche Sensoren ein. Es werden weniger Komponenten benötigt, der Verdrahtungsaufwand sinkt und der ohnehin knappe Bauraum in den Maschinen kann optimal genutzt werden.
Kompakter LiDAR-Tiefensensor
Bis zu 40 m Messbereich bei maximal 31 mm Kantenlänge
Automatisierungstechnik, Sensorik
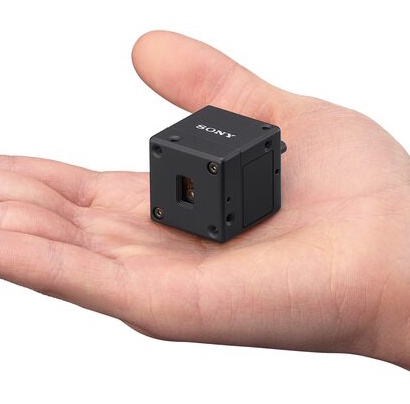
MaxxVision hat ab sofort den Sony AS-DT1 im Programm. Kompakte Lidar-Sensor kombiniert Direct-Time-of-Flight-Technologie (dToF) mit SPAD-Sensorik und liefert dreidimensionale Tiefendaten für Robotik, Drohnen, Machine Vision und industrielle Automatisierung.
3D-Tiefendaten mit dToF und SPAD
Der Sony AS-DT1 bestimmt Entfernungen anhand der Laufzeit ausgesendeter und reflektierter Laserimpulse. Als Empfangselement kommt ein SPAD-Sensor (Single-Photon Avalanche Diode) zum Einsatz. Je nach Messmodus erfasst der Sensor bis zu 576 Messpunkte (24 × 24) innerhalb eines horizontalen Sichtfeldes von 35,5° ±2° und eines vertikalen Sichtfeldes von 28,2° ±2°. Die Distanzauflösung beträgt 0,25 mm. Die Tiefeninformationen können als Point Cloud oder Z-Achsen-Daten ausgegeben werden. Zusätzlich steht ein Intensitätsbild im UVC-YUV2-Format zur Verfügung.
Der Messbereich reicht von 0,3 m bis 40 m im Innenbereich. Unter den von Sony definierten Messbedingungen sind im Außenbereich Reichweiten von bis zu 20 m bei einer Lichteinstrahlung von bis zu 100.000 Lux möglich. Je nach Betriebsmodus erreicht der Sensor Bildraten von bis zu 30 Bildern pro Sekunde.
46 g leicht und ausgestattet mit industriellen Schnittstellen
Mit Abmessungen von 29 × 29 × 31 mm und einem Gewicht von rund 46 g lässt sich der AS-DT1 in Systeme mit begrenztem Bauraum und geringer Nutzlast integrieren. Typische Anwendungen sind autonome mobile Roboter (AMR), fahrerlose Transportsysteme (AGV), Serviceroboter, UAV und Drohnen sowie mobile Inspektions- und industrielle Automatisierungssysteme.
Für die Systemintegration stehen USB 3.2 Gen1, USB 2.0, UART, Trigger- und Zeitsynchronisationssignale zur Verfügung. Die Stromversorgung erfolgt über USB-C mit 5 V oder über einen 8-poligen JST-GH-Anschluss mit 12 bis 24 V. Die maximale Leistungsaufnahme beträgt 2,5 W. Als Lichtquelle nutzt der AS-DT1 VCSEL-Laserdioden mit 940 ±6 nm. Der Sensor ist als Laserprodukt der Klasse 1 gemäß IEC/EN 60825-1:2014 (Ed. 3) spezifiziert.
Multi-Sensor-Systeme und SDK
Über USB-C mit Power-over-USB lassen sich bis zu vier AS-DT1-Sensoren per Daisy Chain zu einem physisch verkabelten Multi-Sensor-System verbinden. Dadurch können mehrere Erfassungsrichtungen beispielsweise bei AMR und AGV, Fahrzeugplattformen oder stationären Automatisierungssystemen abgedeckt werden.
Für die Softwareintegration stellt Sony ein SDK mit Beispielprogramm und Python-Bibliothek bereit. Unterstützt werden Windows 11 (64 Bit), Ubuntu 24.04, Jetson Orin AGX mit JetPack 6.2.1 sowie Raspberry Pi OS, Release 1. Oktober 2025.
Kompakte Kraftsensoren mit integrierter Analogelektronik
Präzise bidirektionale Kraftmessung für Nennkräfte von 50 N bis 10 kN
Sensorik

MEGATRON bringt zwei neue S-Beam-Kraftsensoren mit integriertem Analogverstärker auf den Markt. Der KT1405 und der KT1505 messen Schalt- und Betätigungskräfte zwischen 50 N und 10 kN mit höchster Genauigkeit über eine DMS-Vollbrücke. Der S-Beam-Kraftsensor KT1405 eignet sich besonders für Anwendungen mit kleineren und mittleren Kraftbereichen von 50 N bis 1 kN. Der KT1505 misst dagegen Kräfte zwischen 1 kN und 10 kN. Beide Sensoren erfassen Druckkräfte oder Zugkräfte und können wahlweise auch bidirektional Druck- und Zugkräfte mit nur einem Sensor messen. Dies wird durch die integrierte analoge Elektronik ermöglicht, die neben den Ausgangssignaloptionen 0...10 V und 4...20 mA auch einen bipolaren Spannungsausgang von −10 V bis +10 V bereitstellt. Über diesen Ausgang liefert der Kraftaufnehmer zusätzlich die Information über die Kraftrichtung: Druckkräfte erzeugen ein positives Signal (0 bis +10 V), Zugkräfte ein negatives Signal (0 bis −10 V).
Kompakte Bauform für vielseitige Einsatzmöglichkeiten
Die neuen S-Beam-Kraftsensoren haben eine Ansprechzeit von unter 1 ms und eine Grenzfrequenz von 1.600 Hz. Da sie über einen Analogverstärker verfügen, ist keine platzraubende externe Elektronik erforderlich. Trotz der integrierten Elektronik bauen die Sensoren mit Abmessungen von 70 mm x 64 mm x 34 mm (KT1405) bzw. 80 mm x 71 mm x 40,5 mm (KT1505) sehr kompakt. Der Verkabelungsaufwand ist darüber hinaus deutlich geringer als bei Sensoren mit separatem Verstärker. Alle Kraftsensoren werden werksseitig abgeglichen, geprüft und mit einem Test-Report ausgeliefert, der die Einhaltung der spezifizierten Messwerte für die gewählte Nennkraft dokumentiert. Typische Einsatzgebiete für die S-Beam-Kraftsensoren der Serie KT1405 sind Montage-, Handhabungs-, Dosier-, Verpackungs- und Prüfsysteme. Die Sensoren der Serie KT1505 eignen sich für die Kraftmessung in Produktionsanlagen und Geräten, in Dosier- und Verpackungssystemen sowie zur Überwachung von Füge- und Montageprozessen.
Digitaler Temperaturfühler für den Einsatz in einem breiten Temperaturbereich
Für präzise und flexible Messungen mit 1-Wire®-Schnittstelle
Sensorik

Mit einem breiten Temperaturbereich von -55 bis +150 °C und einer Genauigkeit von 0,2 °C liefert der JUMO dsensTEMP exakte Rückmeldungen zur Prozesstemperatur. Die Kommunikation erfolgt über eine 1-Wire®-Schnittstelle, die ein direktes digitales Signal ohne Driftverhalten ermöglicht und dabei störunempfindlich bis zu 100 m Kabellänge bleibt. Dank der ID-Erkennung ist eine eindeutige Rückverfolgbarkeit im Schadensfall oder beim Sensortausch gewährleistet. Der integrierte digitale Temperaturchip bietet ein zusätzliches Sicherheitsfeature wie einen Verschlüsselungs-Key.
Einsteck- und Einschraubausführung
Die robuste Schutzhülse aus Edelstahl macht den dsensTEMP auch für Anwendungen in den Bereichen Heizung, Klima, Lüftung sowie Trinkwasserherstellung und demnächst auch für die Wasserstofftechnologie geeignet. Die Grundvariante in Einsteckausführung bietet schon eine hohe Flexibilität, welche in Zukunft noch um die Einschraubausführung erweitert wird.
Schaltschrankwächter mit Multiprotokoll-Fähigkeit
Kompakte Monitoringlösung mit integrierter Mehrfachsensorik
Automatisierungstechnik, Sensorik, Expo Channel: Sps 2026

TURCK erweitert sein Condition-Monitoring-Angebot um den IM18-CCM45, einen Schaltschrankwächter mit integrierten Sensoren und direkter Multiprotokoll-Ethernet-Anbindung. Anders als bisherige Lösungen, die diskrete Einzelsensoren oder komplexe, linuxbasierte Monitoring-Systeme mit zusätzlichen Remote-I/O-Modulen benötigten, überträgt der IM18-CCM45 Messwerte direkt und zyklisch an SPS- und IT-Systeme. Anwender sparen dadurch zusätzliche Hardware und Engineering-Aufwand bei der Anbindung an die Steuerung. Das Gerät misst Temperatur, Luftfeuchtigkeit und den Abstand zur Schaltschranktür und stellt die Werte über PROFINET, EtherNet/IP oder Modbus TCP bereit.
Kompakte Einbaumaße
Der IM18-CCM45 benötigt lediglich 18 Millimeter Breite auf der Hutschiene und lässt sich dadurch auch bei begrenztem Platzangebot im Schaltschrank nachrüsten. Parametrierung, Diagnose und Firmware-Updates laufen über die TURCK Automation Suite (TAS) und einen integrierten Webserver, ohne zusätzliche Software. Für den Einsatz in explosionsgefährdeten Bereichen ist das Gerät nach Zone 2 gemäß IECEx und ATEX zugelassen. Eine serielle RS485-Schnittstelle ist hardwareseitig vorbereitet und für künftige Erweiterungen vorgesehen.
Der IM18-CCM45 eignet sich für die Zustandsüberwachung von Schaltschränken in Maschinenbau, Anlagenbau und Intralogistik. Typische Anwendungen sind die Nachrüstung bestehender Anlagen sowie der Einsatz bei OEM- und Maschinenbauern, die Condition Monitoring ohne zusätzliches Edge-System benötigen. Das Gerät ersetzt dabei mehrere Einzelkomponenten wie separate Sensoren und Remote-I/O-Module.
Sicherheitszertifizierte Drehgeber als Schlüsselkomponente für IEC 61800-5-2-konforme Antriebssysteme
Funktionale Sicherheit im Maschinenbau beginnt nicht im Antrieb, sondern bereits am Sensor. Die in der IEC 61800-5-2 definierten Sicherheitsfunktionen sind in der Praxis nur so zuverlässig wie die Ausgabe des Sensors, auf der sie basieren.
Motoren & Antriebstechnik, Sensorik

Mit der Veröffentlichung der IEC 61508 im Jahr 1998 wandelte sich das grundlegende Verständnis von Maschinensicherheit. Anstatt die Stromversorgung einfach zu unterbrechen, schreibt die Norm seither vor, dass ein System bei jedem Einzelfehler in einen definierten, kontrollierten sicheren Zustand übergeht. Moderne Servoantriebe nach IEC 61800-5-2 setzen dieses Prinzip mit einer umfassenden Bibliothek an Sicherheitsfunktionen um, zu der STO (Safe Torque Off), SS1 und SS2 (Safe Stop 1 und 2), SOS (Safe Operating Stop), SLS (Safe Limited Speed), SLP (Safe Limited Position), SDI (Safe Direction) sowie SBC (Safe Brake Control) gehören. Die aktuell entwickelten induktiven oder magnetischen Ring Encoder von TWK können mehrere Schnittstellen gleichzeitig bedienen und sind nach den Normen IEC 61508, EN ISO 13849-1 oder IEC 62061 zertifiziert. Sie erfüllen die Voraussetzungen für diese Sicherheitsfunktionen, die die SIL2 oder SIL3 bzw. PLd oder PLe Anforderungen nur dann erreichen, wenn der eingesetzte Sensor mit seinen Positions- und Geschwindigkeitsdaten eine entsprechende Einstufung aufweist.
Reduzierter Verkabelungsaufwand
Parallel zur Weiterentwicklung der Sicherheitsfunktionen hat sich in den vergangenen Jahren die zugrunde liegende Kommunikationsarchitektur grundlegend verändert. Sicherheitsgerichtete Feldbus-Protokolle wie CANopen Safety, FSoE, PROFIsafe oder CIP Safety lösen dedizierte Safety-Signalleitungen zunehmend ab. SRIS-Signale (Safety Request Input Signals) lassen sich damit über dieselbe Industrial-Ethernet-Infrastruktur übertragen, die ohnehin für die Bewegungssteuerung im Einsatz ist. Das senkt den Verdrahtungsaufwand, verkleinert den Schaltschrankbedarf und verkürzt die Zeit der Inbetriebnahme spürbar.
Hier kommt nun die neue Kategorie der Ring Encoder zum Einsatz. Sie sind so vielseitig und anpassungsfähig, dass unterschiedlichste Anforderungen bedient werden können, insbesondere wenn der vorhandene Platz eingeschränkt ist. Das lagerlose Hohlwellen-System besteht aus einem passiven Rotor und dem Stator mit Sensor und Auswertelektronik. Zwei Messprinzipien stehen zur Auswahl: Das magnetische Prinzip, bei dem der Rotor aus einem Magnetring besteht, der eine bestimmte Anzahl von Magnetpolen nach dem Noniusprinzip trägt. Oder das induktive Prinzip, bei dem der Rotor einen Spulenträger darstellt. Der Rotor kann auf einfache Weise per Schraubanbindung montiert werden.
Die Encoder haben ein sehr flach bauendes und dennoch robustes Aluminium- oder Edelstahlgehäuse. Eine reine Platinenlösung ist ebenfalls möglich. Der Stator kann zusätzlich in Sensor- und Auswerte-/Schnittstelleneinheit aufgeteilt werden. So wird nur sehr wenig Platz durch den Sensor am Messort benötigt, während die weiterführende Elektronik in platzneutrale Bereiche der Anwendung ausgelagert werden kann. Selbstverständlich bleibt die Funktionale Sicherheit bei dieser Modul-Bauweise in vollem Umfang erhalten. Die Platinenlösung spart nochmals Platz. Hierbei gilt: Die besonders kompakten Magnetring-Encoder finden ihren Einsatz auf kleinstem Raum, während die induktiven Ring Encoder mit Innendurchmessern bis 200 mm aufwarten können. Letztere sind robuster gegenüber Einbautoleranzen sowie Schmutz und Umwelteinflüssen, wie Magnetfelder. Durch die Bauform- und Größenvielfalt lassen sich die Ring Encoder in fast jegliche Art von Gelenken und Getrieben beispielsweise von Roboterarmen integrieren.
Multischnittstellenfunktion
Je nach Ausführung und Größe bieten die Geräte mehrere Schnittstellenpakete: CANopen Safety, FSoE oder PROFIsafe auf der Sicherheitsseite und BiSS oder SSI auf der Standardseite, wo es auf minimale Reaktionszeiten ankommt. Zusätzlich können Inkrementalsignale (ABZ, UVW) ausgegeben werden. Die Auflösung ist pro Schnittstelle wählbar. Durch diese Multischnittstellenfunktion können Sicherheitssteuerungen und schnelle Motor-Feedback-Systeme gleichzeitig mit Sensordaten versorgt werden, bei Auflösungen bis 20 Bit und einem Temperaturbereich bis 125 °C.
Robuste M12-Rundsteckverbinder für die Stromversorgung
Für industrielle Anwendungen, mit Schutzart IP65 und Temperaturen von -40 bis 85°C
Elektronik & Elektrik

LÜTZE hat sein Portfolio um eine neue Serie robuster M12 Power Rundsteckverbinder für Handkonfektionen erweitert. Die Steckverbinder wurden für anspruchsvolle Industrieanwendungen entwickelt und bieten hohe Effizienz, Zuverlässigkeit und einfache Montage – ideal für den Einsatz in der Automatisierungs- und Steuerungstechnik sowie im Maschinenbau. Die M12 Power-Steckverbinder bieten überzeugen durch ein stabiles Gehäusematerial aus vernickeltem Messing. Sie bieten Schutz gegen Staub, Feuchtigkeit und mechanische Belastungen. Mit Schutzart IP65 und einem Temperaturbereich von -40 °C bis +85 °C sind sie auch für den Einsatz unter extremen Umweltbedingungen geeignet. Die innovative Push-Lock-Federanschlusstechnik ermöglicht eine einfache, werkzeuglose und intuitive Montage. Damit lassen sich Installationszeiten um bis zu 30 % reduzieren – eine effiziente Lösung für den modernen Schaltschrank- und Maschinenbau.
Leistungsstark und für zahlreiche Einsatzbereiche geeignet
Die Steckverbinder sind für Querschnitte bis 2,5 mm² und Leitungsdurchmesser bis 13 mm ausgelegt. Sie gewährleisten eine sichere und vibrationsfeste Verbindung mit 360°-Schirmung für zuverlässigen EMV-Schutz. Erhältlich sind Varianten in den Codierungen L, T, K und S – jeweils als gerade Buchsen- und Steckerausführungen für Anwendungen mit DC 63 V / 12–16 A oder AC 690 V / 12–16 A. Alle Ausführungen sind wahlweise für Aderendhülsen oder blanke Litzen verfügbar und verfügen über farblich kodierte Anschlussklemmen, die den Aderfarben entsprechen. Mit ihrer robusten Bauweise und einfachen Handhabung eignen sich die Verbinder für Anwendungen in der Automatisierungstechnik, im Maschinen- und Anlagenbau, in der Robotik und in der Energieverteilung.
90°-PCB-Buchse für metallische Rundsteckverbinderserie
Gewinkelte Leiterplattenbuchse bietet hohe Flexibilität und IP68-Schutz für anspruchsvolle Industrieanwendungen
Elektronik & Elektrik, Expo Channel: Sps 2026

Yamaichi Electronics erweitert sein Portfolio der bewährten metallischen Push-Pull Rundsteckverbinder T-Serie um eine neue 90°-PCB-Buchse (WE). Die rechtwinklige Leiterplattenlösung wurde speziell für Anwendungen entwickelt, bei denen eine platzsparende Bauweise, hohe Zuverlässigkeit und einfache Leiterplattenintegration gefragt sind. Die neue Buchse ist für sämtliche Größen der T-Serie – Size 09, 12, 15 und 18 – verfügbar und ermöglicht die direkte 90°-Montage auf der Leiterplatte. Dadurch lassen sich kompakte Geräte einfacher konstruieren, ohne Kompromisse bei der elektrischen oder mechanischen Performance einzugehen.
Robuste Verbindung für anspruchsvolle Umgebungen
Die neue Buchse verfügt über Printkontakte und erreicht im gesteckten Zustand die Schutzart IP68. Eine fest integrierte Flanschkonstruktion mit O-Ring-Dichtung sorgt für eine zuverlässige Abdichtung gegen Staub und Wasser und macht die Steckverbinderlösung ideal für industrielle Anwendungen, Automatisierungstechnik sowie Mess- und Prüfsysteme.
Hohe Variantenvielfalt
Um unterschiedlichste Designanforderungen abzudecken, bietet Yamaichi Electronics verschiedene Anschluss- und Befestigungsoptionen an. Kunden können zwischen Harpoon Pins, Schraubbefestigung oder Lötpins wählen. Darüber hinaus steht die neue Buchse in unterschiedlichen Baugrößen sowie mit verschiedenen Polzahlen zur Verfügung.
A
ADVANTECH Europe BV 9B
Bürkert Fluid Control Systems 10C
Contrinex Sensor GmbH 14F
Friedrich Lütze GmbH 17H
Hiwin GmbH 12I
IMAGO Technologies GmbH 8 IoTmaxx GmbH 10J
K
KBK Antriebstechnik GmbH 11M
MaxxVision GmbH 14 MEGATRON Elektronik GmbH 15 Mitsubishi Electric Europe B.V 8N
Nabtesco Precision Europe GmbH 12P
Pilz GmbH & Co. KG 13R
S
Syslogic GmbH 9T
TWK-ELEKTRONIK GmbH 16Y
TIMGlobal Media BV
Ruhrallee 185 - 45136 Essen - Deutschland
o.erenberk@tim-europe.com - www.ien-dach.de
- Redakteur:Kay Petermann k.petermann@tim-europe.com
- Associate Publisher:Marco Marangoni m.marangoni@tim-europe.com
- Marketingleiter:Marco Prinari m.prinari@tim-europe.com
- Web/Newsletter:Marco Prinari m.prinari@tim-europe.com
- Geschäftsführer:Orhan Erenberk o.erenberk@tim-europe.com
Verlagsrepräsentanten
Tel: +32-(0)11-224397
Fax: +32-(0)11-224397
Tel: +41 41 850 44 24
Tel: +44 (0)7594 239 182
Tel: +49-(0)9771-1779007
Tel: +32 (0) 2 318 67 37
Italy, Slovenia
Tel: +39-02-7030 0088
Tel: +90 (0) 212 366 02 76
Tel: +1 616 682 4790
Fax: +1 616 682 4791
Incom Co. Ltd
Tel: +81-(0)3-3260-7871
Fax: +81-(0)3-3260-7833
Tel: +39(0)2-7030631
- IEN D-A-CH WebMag September 2026 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH WebMag August 2026 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH WebMag Juli 2026 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH Juni WebMag IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH Mai 2026 WebMag IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH WebMag Februar 2026 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH WebMag Januar 2026 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH WebMag Dezember 2025 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH WebMag Oktober 2025 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH September 2025 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH WebMag Juli 2025 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- WebMag Mai 2025 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- WebMag April 2025 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- WebMag Februar 2025 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- WebMag Januar 2025 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- WebMag Dezember 2024 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- WebMag SPS 2024 Sonderausgabe zur sps 2024
- IEN D-A-CH WebMag August 2024 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- WebMag Juli 2024 EN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH WebMag Mai 2024 EN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- IEN D-A-CH WebMag März 2024 EN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- WebMag Januar/Februar 2024 IEN D-A-CH, verbindet Industrie und Anwender seit mehr als 40 Jahren. Relevante Informationen für Entwickler, Konstrukteure und das technische Management in allen Bereichen der diskreten Fertigung im deutschsprachigen Raum.
- Dezember 2021 WebMag Neuheiten und Lösungen aus der Automatisierungswelt
- IEN D-A-CH Juni/Juli 2021 I: Dezentrale Automation & Bewegungssteuerung II: Industrielle Sicherheit
- IEN D-A-CH April 2021 Sensorik & Messtechnik
- IEN D-A-CH Februar/März 2021 Fokus I: Industrie-PCs, HMI und Displays. Fokus II: Digitale Transformation und IIoT
- Test issue word breaks et al This is for finding a solution for breaks in terribly long German words.
- IEN D-A-CH WebMag Dezember 2019 In dieser Ausgabe haben wir Ihnen aktuelle Highlights und Trends von der SPS Smart Production Solutions zusammengestellt, die vom 26. bis 28 November in Nürnberg stattgefunden hat.